


Quanto tempo la conservazione dell'inventario influisce sulle prestazioni della batteria di avviamento
numero Sfoglia:0 Autore:Editor del sito Pubblica Time: 2026-09-03 Origine:motorizzato
Il tempo di inventario non gestito funge da responsabilità nascosta in qualsiasi operazione di magazzino. La durata di vita di una batteria inizia nel momento in cui l"elettrolito viene introdotto in fabbrica, non nel momento in cui viene installata in un veicolo. Lo stoccaggio prolungato senza intervento porta direttamente all"autoscarica naturale, alla solfatazione irreversibile e ad un alto tasso di prodotti DOA (morti all"arrivo). Ciò si traduce in un aumento delle richieste di garanzia, utenti finali insoddisfatti e margini operativi fortemente compromessi per distributori e gestori di flotte.
Per mitigare questi rischi è necessaria una conoscenza altamente tecnica della chimica della degradazione. È necessario implementare severi controlli ambientali e fisici in tutta la struttura. Inoltre, stabilire un quadro strategico per valutare sia i protocolli di magazzino interni che le pratiche della catena di fornitura del fornitore di batterie per autoveicoli prescelto è un passaggio obbligatorio. Un corretto stoccaggio della batteria di avviamento richiede una gestione attiva per garantire la vitalità del prodotto al momento della consegna.
Degradazione di base: tutte le batterie al piombo-acido si scaricano naturalmente a una velocità compresa tra l"1% e il 15% al mese, in larga misura a seconda della temperatura ambiente di stoccaggio e della chimica interna.
Perdita permanente di capacità: consentire a una batteria di avviamento da 12 V di scendere al di sotto di 12,4 V durante lo stoccaggio avvia la cristallizzazione del solfato di piombo, riducendo in modo permanente la corrente di avviamento e la durata complessiva.
La rotazione dell"inventario è fondamentale: l"implementazione di rigorosi protocolli FIFO (First-In, First-Out), i test pre-spedizione e la ricarica di manutenzione programmata sono requisiti non negoziabili per preservare la durata di conservazione della batteria dell"auto.
Responsabilità del fornitore: un produttore affidabile di batterie per auto deve fornire una codifica della data trasparente e dimostrare una logistica a clima controllato per garantire che non si ricevano scorte già degradate.
La chimica del degrado durante lo stoccaggio della batteria di avviamento
Stabilire le realtà chimiche di base determina esattamente per quanto tempo un’unità può restare ferma prima che sia necessario un intervento attivo. Il successo nella gestione dell"inventario è definito dal mantenimento della tensione a circuito aperto (OCV) al di sopra delle soglie critiche di solfatazione. Una volta comprese le reazioni interne, è possibile prevedere con precisione le tempistiche del degrado e pianificare la manutenzione adeguata. Vediamo che troppi magazzini trattano le batterie come parti metalliche inerti. Sono sistemi chimici attivi che si degradano ogni singolo giorno in cui rimangono su uno scaffale.
Tassi di autoscarica naturale in una batteria di avviamento da 12 V
Le reazioni chimiche interne provocano scarichi parassiti anche quando l"unità rimane completamente scollegata da qualsiasi carico elettrico. I materiali attivi sulle piastre interne reagiscono continuamente con l"elettrolita di acido solforico. Questa reazione continua e inevitabile esaurisce lentamente la carica elettrica immagazzinata. I tassi di scarico di base variano in modo significativo tra le diverse leghe di griglia utilizzate nella produzione. Le griglie standard all"antimonio, spesso presenti nei vecchi modelli allagati, si scaricano molto più velocemente rispetto alle moderne configurazioni della griglia calcio-calcio.
Una tipica batteria di avviamento da 12 V perde capacità in modo relativamente lineare nel tempo se mantenuta a una temperatura stabile. La relazione matematica tra il tempo di stoccaggio e la caduta di tensione è prevedibile e misurabile. Un'unità completamente carica e in buone condizioni si trova a circa 12,7 V-12,8 V. Cadrà di diversi millivolt ogni settimana a seconda delle condizioni ambientali del magazzino. Il monitoraggio di questo peso specifico e della caduta di tensione costituisce la base di qualsiasi protocollo di conservazione efficace. Se si monitora un pallet di unità standard allagate per un periodo di sei mesi in un magazzino non climatizzato, si osserverà un declino costante che alla fine supera la soglia del danno permanente.
Solfatazione: il killer silenzioso delle scorte immagazzinate
La solfatazione si verifica quando il solfato di piombo amorfo passa allo stato di solfato di piombo cristallino e indurito. Durante la scarica normale, sulle piastre si forma lo stato amorfo iniziale. Questo solfato molle rimane completamente reversibile durante un ciclo di ricarica standard. Tuttavia, consentendo alla tensione di scendere al di sotto della soglia critica di 12,4 V si accelera la solfatazione dura. Questi cristalli densi aderiscono permanentemente e bloccano l"area attiva della piastra.
Questa cristallizzazione riduce permanentemente la corrente di avviamento a freddo (CCA) e la capacità di riserva complessiva. La resistenza interna aumenta, rendendo l"unità lenta nell"accettare una carica e debole sotto carico. L"estrema negligenza a lungo termine distrugge completamente la struttura chimica interna. Lasciare le unità per uno o due anni senza manutenzione le rende completamente inutilizzabili. La cristallizzazione irreversibile rende l"unità una perdita finanziaria totale. Le unità fortemente solfatate diventano potenzialmente pericolose da ricaricare, poiché l"elevata resistenza interna genera calore eccessivo durante i tentativi di ricarica. Abbiamo visto interi pallet rottamati perché i gestori del magazzino non sono riusciti a implementare una rotazione di ricarica di base di 90 giorni.
Variabili ambientali e fisiche che influiscono sulla durata di conservazione della batteria dell"auto
Valutare come le condizioni del magazzino e la movimentazione fisica si traducono direttamente nella fattibilità del prodotto è un requisito operativo quotidiano. Scarsi controlli ambientali accelerano la decomposizione chimica, mentre una manipolazione fisica impropria provoca danni strutturali immediati. Entrambi portano direttamente alla perdita finanziaria.
Fluttuazioni di temperatura e accelerazione chimica
L"equazione di Arrhenius si applica direttamente alla chimica dello stoccaggio delle batterie. La velocità della reazione chimica raddoppia all"incirca per ogni aumento di 10°C (18°F) al di sopra della temperatura ambiente ottimale di 25°C (77°F). Il calore elevato accelera drasticamente l"autoscarica naturale, trasformando una durata di conservazione di sei mesi in una responsabilità di due mesi. I magazzini privi di un adeguato controllo climatico durante i mesi estivi vedranno il degrado delle scorte a un ritmo allarmante. Un"unità conservata a 35°C (95°F) si scaricherà automaticamente due volte più velocemente di una conservata a 25°C.
Al contrario, i climi freddi presentano un rischio completamente diverso. Le unità molto scariche contengono una maggiore concentrazione di acqua e una minore concentrazione di acido nella miscela elettrolitica. Ciò abbassa significativamente il punto di congelamento del liquido all'interno. Il congelamento provoca una rapida espansione dell'elettrolita, che può facilmente rompere l'involucro interno di plastica o deformare le piastre di piombo. Un involucro rotto distrugge l'unità prima che lasci la struttura, creando pericolose fuoriuscite di acido nelle scaffalature di stoccaggio. Per gestire la durata di conservazione delle batterie delle auto è necessario mantenere la temperatura del magazzino quanto più stabile possibile durante tutto l’anno.
Umidità e rischi di corrosione terminale
L"elevata umidità ambientale interagisce scarsamente con lo scarico microscopico dei vapori acidi. Anche le unità sigillate altamente ingegnerizzate possono sfogare tracce di gas in determinate condizioni atmosferiche o sbalzi di temperatura. L"umidità ambientale si combina con questi vapori acidi per causare un"ossidazione terminale prematura. Questo accumulo bianco e polveroso sui pali di piombo deteriora la connessione elettrica.
I terminali ossidati incidono gravemente sui risultati dei test di carico iniziali. Creano letture false negative durante i controlli di preparazione pre-spedizione, costringendo i lavoratori a perdere tempo a pulire i terminali o a rottamare inutilmente le unità buone. La corrosione visibile danneggia gravemente la percezione del cliente al momento della consegna. La gestione dell"umidità del magazzino attraverso adeguati sistemi HVAC o deumidificatori industriali previene questo inutile degrado della superficie. Si consiglia di mantenere l"umidità relativa inferiore al 50% nelle zone di stoccaggio delle batterie.
Sicurezza dello stoccaggio fisico e limiti di impilamento dei pallet
I protocolli di sicurezza del magazzino devono dettare rigorosamente le altezze massime di impilamento per prevenire danni fisici. Il peso eccessivo derivante dall"impilamento dei pallet troppo in alto crea forti sollecitazioni dell"involucro sugli strati inferiori. Questa pressione porta a microfessurazioni e possibili cedimenti strutturali. Il cedimento strutturale porta inevitabilmente a pericolose perdite di acido, che possono danneggiare l’inventario circostante e l’infrastruttura del magazzino.
Una pallettizzazione impropria crea punti di pressione localizzati. L"implementazione di linee guida per lo stoccaggio sicuro è obbligatoria per qualsiasi struttura che maneggia prodotti pesanti a base di piombo.
Non impilare mai i pallet standard delle batterie per autoveicoli su più di tre livelli.
Utilizzare sempre divisori di cartone spessi e strutturali o fogli di legno tra gli strati.
Assicurarsi che la tensione della pellicola termoretraibile automatizzata non schiacci le unità angolari sul pallet.
Conservare i pallet pesanti su scaffalature a livello del pavimento, lontano dalle zone di traffico elevato di carrelli elevatori.
Ispezionare i pallet di legno per individuare eventuali chiodi sporgenti o doghe rotte prima di caricare le unità.
Mantenere uno spazio minimo di 18 pollici tra il pallet superiore e le testine degli irrigatori del magazzino.
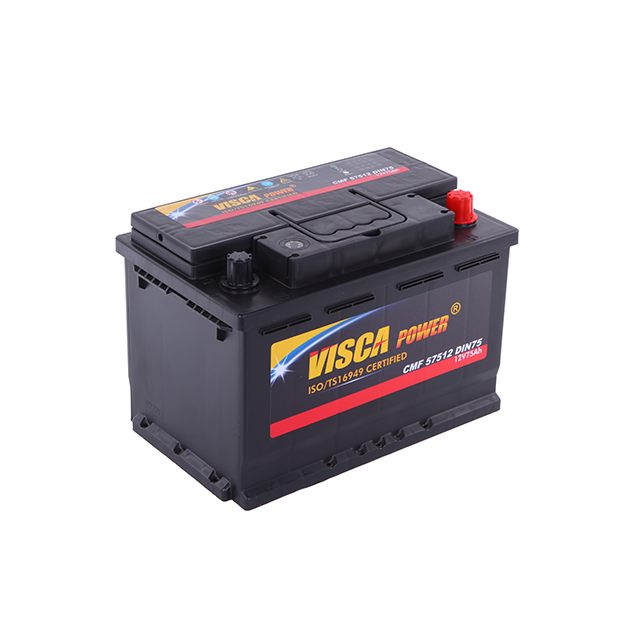
Confronto dei tipi di batterie per l"inventario a lungo termine
La categorizzazione dell"inventario in base alla chimica interna determina le durate di conservazione e i programmi di manutenzione appropriati. Disegni diversi richiedono procedure di gestione distinte per mantenere la loro vitalità per lunghi periodi. Non puoi trattare un"unità allagata nello stesso modo in cui tratti un"unità AGM.
Batteria di avviamento senza manutenzione rispetto a batteria al piombo acido
Le batterie standard ad acido libero richiedono uno stoccaggio rigorosamente verticale e una ventilazione attiva grazie ai tappi ventilati. Solitamente utilizzano leghe di antimonio nella costruzione della griglia, che aumenta intrinsecamente i tassi di autoscarica. Queste unità richiedono un monitoraggio frequente e una ricarica regolare per prevenire una rapida solfatazione. Se immagazzini unità allagate, hai bisogno di una stazione di ricarica dedicata e di un rigoroso programma di rotazione di 30 giorni.
I moderni design calcio-calcio offrono tolleranze di stoccaggio di gran lunga superiori. Una batteria di avviamento che non richiede manutenzione mantiene la carica molto più a lungo grazie alla ridotta formazione di gas e al minore consumo parassitario interno. È comunque necessario monitorare l'OCV, ma gli intervalli di ispezione si allungano notevolmente. Mentre le unità allagate potrebbero richiedere una ricarica ogni 30-45 giorni, le unità calcio-calcio spesso sopravvivono 90 giorni in un ambiente climatizzato prima di aver bisogno di una ricarica aggiuntiva. Ciò riduce i costi della manodopera di magazzino e riduce il rischio di inventario trascurato.
Tolleranze di stoccaggio delle batterie sigillate per autoveicoli (AGM e gel).
I design del tappetino in vetro assorbente (AGM) e del gel offrono eccezionali caratteristiche di durata di conservazione. Utilizzano piombo di purezza più elevata e tecnologia ricombinante interna. Questa specifica chimica interna ricombina l"ossigeno e l"idrogeno nell"acqua durante il processo chimico. Rallenta drasticamente la velocità di autoscarica ed elimina i problemi di stratificazione dell"acido comuni nei tipi allagati.
Una batteria per autoveicolo sigillata può spesso rimanere fino a sei mesi senza richiedere una ricarica aggiuntiva, a condizione che la temperatura del magazzino rimanga vicina ai 25°C. I tappetini di vetro mantengono l'elettrolita in sospensione, il che significa che queste unità sono altamente resistenti ai danni dovuti alle vibrazioni durante il trasporto e possono sopportare impatti fisici minori meglio delle controparti allagate.
Tipo di chimica della batteria | Tasso medio di autoscarica (mensile a 25°C) | Intervallo di ispezione OCV consigliato | Altezza massima di impilamento (pallet) |
|---|---|---|---|
Standard Allagato (Griglia di Antimonio) | 5% - 15% | 30 giorni | 2 livelli |
Esente da manutenzione (griglia di calcio) | 3% - 5% | 60 - 90 giorni | 3 livelli |
AGM/Gel (sigillato ricombinante) | 1% - 3% | 120 - 150 giorni | 3 livelli |
Il compromesso principale comporta costi di approvvigionamento iniziali più elevati per le unità AGM e Gel. Questa spesa iniziale compensa pesantemente le spese generali di manutenzione del magazzino notevolmente ridotte. Meno ore di lavoro spese per testare e caricare l"inventario si traducono direttamente in operazioni di magazzinaggio più efficienti.
Protocolli di gestione e manutenzione del magazzino
Strutture attuabili prevengono la perdita di inventario e garantiscono la disponibilità del prodotto esattamente nel punto vendita. Affidarsi alla memoria o a controlli ad hoc porta a un inventario solfatato e a clienti insoddisfatti. Sono necessarie procedure documentate che ogni addetto al magazzino segua.
Test di tensione e programmi di ricarica di manutenzione
Stabilire un programma di test OCV standardizzato immediatamente dopo aver ricevuto l"inventario. Testare le unità ogni 30-90 giorni a seconda della temperatura ambiente e del tipo specifico di batteria. Utilizzare multimetri digitali calibrati per garantire letture accurate. Definire parametri rigorosi per la carica di mantenimento per evitare di danneggiare le piastre interne.
La ricarica deve seguire le fasi di bulk, assorbimento e float adeguate per evitare instabilità termica. Il sovraccarico durante lo stoccaggio fa bollire l"elettrolita e distrugge la struttura della griglia. Confronta i costi operativi della ricarica manuale e periodica con l"utilizzo di manutentori intelligenti continui. I manutentori intelligenti teoricamente estendono la durata di conservazione a 4-5 anni in condizioni rigorose e controllate dal clima applicando automaticamente una microcarica solo quando la tensione diminuisce. Per le operazioni su larga scala, i carrelli di ricarica dotati di caricabatterie intelligenti multibanca sono altamente efficaci.
Rotazione dell"inventario FIFO (First-In, First-Out).
L"implementazione logistica del FIFO rimane fondamentale nello stoccaggio di ricambi automobilistici di grandi volumi. Lo stock più vecchio deve essere spedito fisicamente prima dei nuovi arrivi. Utilizza un robusto software di gestione del magazzino (WMS) per monitorare accuratamente l"invecchiamento dei lotti. Scansiona i codici a barre all"arrivo per registrare la data di produzione esatta nel sistema.
Dai priorità alle scorte più vecchie per la spedizione immediata ai clienti ad alto turnover. I layout fisici dei magazzini dovrebbero supportare questa rotazione. Ove possibile, utilizzare sistemi di scaffalature a gravità. Il caricamento di nuove scorte dal retro e il prelievo dalla parte anteriore obbliga naturalmente i lavoratori a prelevare prima le unità più vecchie, eliminando l"errore umano nella rotazione dell"inventario. Se non è possibile effettuare scaffalature a flusso, designare zone specifiche del pavimento per le scorte in entrata rispetto a quelle in uscita e applicare percorsi di prelievo rigorosi.
Test pre-spedizione: ritiro delle batterie dallo stoccaggio a lungo termine
I protocolli di test obbligatori garantiscono le prestazioni prima della spedizione. Non spedire mai un"unità alla cieca dall"inventario a lungo termine senza verifica. Esegui severi test di carico e test di conduttanza su ogni unità immagazzinata prima della pallettizzazione per le merci in uscita. Il test di conduttanza misura la resistenza interna, fornendo un quadro chiaro dello stato di salute della piastra e della potenziale solfatazione.
Applicare passaggi specifici di ricarica di ripristino se l"OCV scende al di sotto di 12,5 V durante il controllo pre-spedizione. Utilizzare una carica lenta e a basso ampere per abbattere delicatamente la lieve solfatazione senza generare calore eccessivo. Ciò garantisce che l"unità fornisca il suo CCA nominale completo al momento dell"installazione. Rigorosi test pre-spedizione prevengono i reclami DOA, riducono i costi di logistica inversa e proteggono la vostra reputazione operativa.
Valutazione delle pratiche di stoccaggio di un fornitore di batterie per autoveicoli
Spostare l’attenzione dalla gestione interna alla valutazione della catena di fornitura è vitale per il successo a lungo termine. Il prezzo unitario più basso non significa assolutamente nulla se la cattiva gestione del produttore compromette il prodotto prima ancora che raggiunga la banchina di carico. Devi controllare i tuoi fornitori con la stessa rigore con cui controlli il tuo magazzino.
Codici delle date di produzione e trasparenza della catena di fornitura
Impara a decodificare i datari alfanumerici standard per verificare la reale età del prodotto al momento del ricevimento. Un timbro con la scritta "C3" indica in genere la produzione nel marzo di un anno che termina con 3. Verifica questa età immediatamente al momento del ricevimento presso la tua struttura. Stabilisci tempi massimi accettabili di transito e conservazione prima della consegna nei contratti con i fornitori.
Un affidabile di batterie per auto produttore garantirà la completa trasparenza della catena di fornitura. Dovrebbero essere in grado di dimostrare per quanto tempo le unità sono rimaste nei propri centri di distribuzione regionali. Rifiutare le spedizioni che arrivano già da sei mesi senza prova documentata dell'addebito del mantenimento durante il transito o lo stoccaggio. Controlliamo regolarmente le spedizioni in entrata e rifiutiamo i pallet che non superano i controlli OCV casuali presso il bacino di ricezione.
Implicazioni sulla garanzia per l"inventario immagazzinato
Analizzare le clausole di garanzia standard relative alla durata di conservazione e ai requisiti di manutenzione pre-installazione. Osserva attentamente le clausole scritte in piccolo. Identificare i segnali di allarme nei contratti con i fornitori che tentano di trasferire l’onere finanziario dell’autoscaricamento naturale interamente sul distributore. Assicurati che la garanzia copra i difetti interni che si manifestano durante finestre di archiviazione standard e ben gestite.
Se un fornitore rifiuta di garantire unità che sono state immagazzinate per 90 giorni nonostante la prova di un corretto addebito di manutenzione, riconsiderare la partnership. La garanzia dovrebbe proteggere dai difetti di fabbricazione, non fungere da scudo per la consegna di inventario vecchio e pre-solfatato. Negoziare termini che definiscano chiaramente le cadute di tensione accettabili durante il trasporto.
Domande da porre al prossimo fornitore di batterie per autoveicoli
Controlla rigorosamente i tuoi fornitori prima di firmare accordi di acquisto di grandi volumi. Utilizza questa lista di controllo durante le negoziazioni per valutare la loro competenza logistica:
Quali sono i vostri standard specifici di controllo climatico nei centri di distribuzione regionali?
Viene eseguita una ricarica aggiuntiva documentata prima della pallettizzazione delle unità per il trasporto merci?
Quali sono i vostri rigorosi limiti di impilamento dei pallet durante il transito marittimo o ferroviario?
Come gestite le richieste DOA per le unità conservate per meno di 90 giorni nella nostra struttura?
Potete fornire registri di manutenzione dettagliati per spedizioni internazionali a lungo transito?
Quali tecnologie specifiche delle leghe a griglia utilizzate per ridurre al minimo l"autoscarica?
Utilizzate l"avvolgimento termoretraibile automatizzato per garantire la stabilità del pallet senza schiacciare le unità angolari?
Lo stoccaggio efficace della batteria di avviamento richiede un controllo ambientale attivo, programmi di test rigorosi, una movimentazione fisica sicura e una rigorosa rotazione delle scorte per prevenire l"inevitabile degrado chimico. Quando si valutano le strategie di inventario, dare la priorità ai prodotti chimici sigillati o esenti da manutenzione per una rotazione più lenta delle scorte. Seleziona fornitori che possano dimostrare in modo definitivo la logistica a clima controllato, la pallettizzazione sicura e la codifica trasparente della data.
Condurre un audit OCV immediato di tutte le attuali scorte di magazzino per identificare le unità a rischio.
Implementare una rigorosa cadenza di test e ricarica di 60 giorni per tutto l"inventario immagazzinato.
Rivedi gli SLA di spedizione e stoccaggio del tuo attuale produttore per garantire l"allineamento con i tuoi standard di qualità.
Riconfigurare le scaffalature del magazzino per imporre fisicamente la rotazione FIFO.
Domande frequenti
D: Per quanto tempo una nuova batteria per auto può rimanere sullo scaffale prima di perdere prestazioni?
R: Una nuova unità in genere mantiene prestazioni ottimali per 3-6 mesi a temperature ideali (25°C). Il degrado inizia immediatamente dopo la produzione. Il calore elevato accelera questo processo, richiedendo test attivi e ricarica aggiuntiva prima della spedizione per garantire la piena capacità.
D: È necessario ricaricare una batteria di avviamento che non richiede manutenzione durante il rimessaggio?
R: Sì. Il termine "senza manutenzione" si riferisce esclusivamente alla mancanza di necessità di aggiunta di acqua. Queste unità subiscono ancora un"autoscarica naturale. Richiedono una ricarica periodica o il collegamento a un manutentore intelligente se conservati per oltre 3 o 4 mesi.
D: Qual è la temperatura ideale per la conservazione della batteria di avviamento?
R: L"intervallo di temperatura di conservazione ideale è compreso tra 15°C e 25°C (da 59°F a 77°F). La conservazione delle unità in ambienti con temperature superiori a 25°C accelera drasticamente l"autoscarica e la solfatazione, mentre il freddo estremo rischia di congelare le unità profondamente scariche.
D: Come faccio a sapere se una batteria immagazzinata è solfatata?
R: La solfatazione è indicata da una tensione di riposo costantemente inferiore a 12,4 V, da un"incapacità di accettare una carica normalmente o da una corrente di avviamento a freddo (CCA) significativamente ridotta durante un test di conduttanza. L"unità spesso si surriscalda eccessivamente durante i tentativi di ricarica.
D: È possibile scongelare e ricaricare una batteria congelata?
R: È altamente pericoloso caricare una batteria congelata. È necessario prima lasciarlo scongelare completamente a temperatura ambiente. Il congelamento spesso rompe l"involucro interno o deforma le piastre, solitamente rendendo l"unità danneggiata in modo permanente e pericolosa per l"uso.
D: Qual è la tensione minima per una batteria da 12 V immagazzinata?
R: Non dovresti mai permettere che un"unità da 12 V immagazzinata scenda al di sotto di 12,4 V. Scendendo al di sotto di questa soglia critica si avvia la cristallizzazione dura del solfato di piombo, che danneggia permanentemente le piastre e riduce la durata e la capacità complessive.
